냉각은 다 맞췄다. 그런데 GF 부품이 계속 휜다.
평평해야 할 부품이 휘어서 나온다. 그러면 정석대로 한다. 금형 양쪽 반의 냉각을 고르게 맞추고, 금형 온도 밸런스를 잡고, 형상 잡으라고 보압을 조금 더 걸고, 움직이는 축을 리브로 세울 수 있을지 본다. 이게 휨 대응 정석이다. 어떤 가이드도 이 순서로 가르치고, 어떤 트러블슈팅 AI도 같은 순서로 돌려준다. 그렇게 몇 발 찍어서 부품을 확인하면, 아까 그 휨 그대로 다시 나온다.
그리고 그 정석은 실제로 먹힌다. 금형 한쪽이 더 뜨거워서 휜 무강화 부품이라면, 냉각 밸런스가 답이고 그 목록 나머지도 답이다. 그 휨은 열 문제이기 때문이다. 냉각이 불균일하면 수축이 불균일하게 남으니, 열을 고르게 하면 부품도 고르게 펴진다. 거기까지는 정석이 맞다.
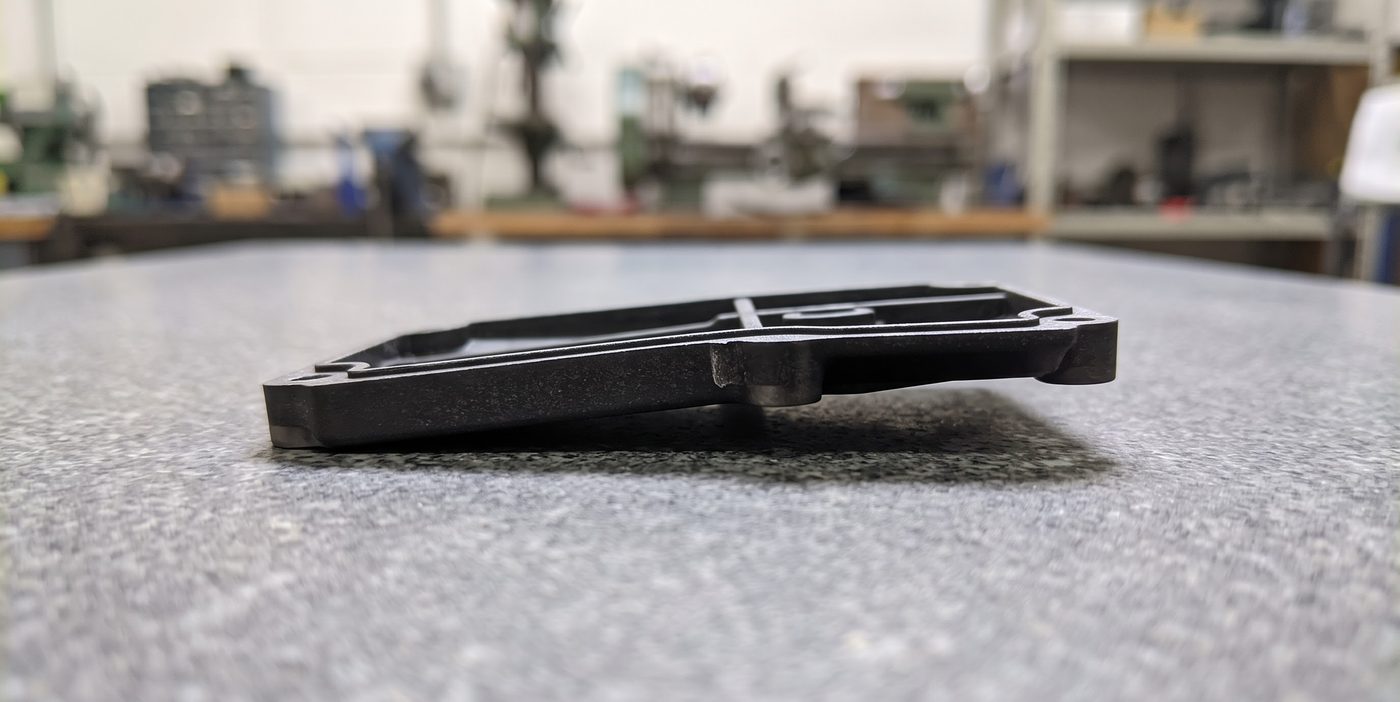
그러니 다이얼을 하나 더 돌리기 전에, 이 부품이 실제로 어디서 들리는지 봐라. 정반 위에 올려 놓고 어느 모서리가 화강암에서 뜨는지 확인해라. 뜨는 자리는 금형의 뜨거운 쪽과 안 맞는다. 수지가 흘러 들어간 방향과 맞는다. 게이트 쪽에서 부품을 눈으로 훑으며 충전 흐름을 따라가 보면, 휨이 냉각 배치가 아니라 그 흐름을 따라간다. 그게 단서다. 휨 축이 흐름을 따라가고 재료가 GF라면, 이건 냉각 문제가 아니다. 유리섬유 문제다.
유리섬유가 하는 일
충전되는 동안 섬유는 흐름 방향으로 정렬된다. 전단이 가장 센 표층(스킨)에서 특히 강하게 정렬된다. 섬유는 주변 수지처럼 수축해 들어가지 않는다. 제 길이를 유지한다. 그래서 섬유가 향한 흐름 방향으로는 부품이 거의 안 줄고, 아무것도 잡아 주지 않는 가로 방향으로는 수지가 원래 줄고 싶은 만큼 줄어든다. 이제 부품이 한 번에 두 방향으로 서로 다르게 수축하는데, 평판이 그러면서 평평할 수는 없다. 스스로 활처럼 휘거나 비틀린다. 둘 중 뭐가 나오는지는 섬유가 부품을 가로질러 어떻게 눕느냐에 달렸지만, 원인은 같다. 형상은 어디를 냉각했느냐에서 오는 게 아니다. 섬유가 어디에 자리 잡았느냐에서 온다.
냉각으로는 왜 안 닿나
그래서 냉각 작업이 안 먹힌 것이다. 열 구배를 잡고 있었는데, 이걸 일으키는 열 구배가 애초에 없었다. 수축 차이는 섬유 배치에 박혀 있고, 냉각 대칭으로는 거기 못 닿는다. 보압을 더 세게 걸어도 못 닿는다. 지켜보는 치수는 붙잡아 둘 수 있어도, 그 밑에 불균형이 여전히 하중을 문 채 깔려 있다. 그리고 여기서 성가신 불량이 필드 불량으로 넘어간다. 금형 한쪽을 일부러 차갑게 돌리거나, 굳는 동안 부품을 눌러 펴서 휨과 싸우면, 불균형이 지워지는 게 아니다. 응력으로 박제된다. 부품이 벤치에서는 평평하게 측정되다가, 조립 열에서 움직이거나, 나중에 억지로 눌러 놓은 그 모서리에서 갈라진다.
실제로 움직이는 레버
이걸 실제로 움직이는 레버는, 애초에 섬유 방향을 정한 그것이다. 게이트가 어디 있는지, 충전이 부품을 가로질러 어떤 경로로 가는지. 게이트를 옮기고 충전 패턴을 바꾸면, 섬유가 눕는 방식이 바뀌고 그 두 수축 방향이 부품에 떨어지는 자리가 바뀐다. 이미 깎아 놓은 금형이라면, 정직한 수는 때로 부품이 튕겨서 평평해지도록 강재에 반대 형상을 미리 넣는 것이다. 다 찍고 나서 억지로 펴는 게 아니라. 이 중 어느 것도 발과 발 사이에 돌리는 다이얼이 아니다. 금형이나 충전을 바꾸는 일이고, 그게 핵심이다. 원인은 부품이 냉각되는 동안이 아니라 충전되는 순간에 정해졌다. 하지 말아야 할 건, 눈앞에 있는 다이얼이라는 이유로 냉각과 보압을 계속 더 세게 돌리는 것이다. 이 불량에선 그걸 더 세게 돌리는 게 응력을 없애는 게 아니라 파묻는 길이다.
앱에는 이렇게 넣었다
몰드닥터는 세팅에 손대기 전에 부품과 흐름을 먼저 본다. 그래서 섬유 배향 휨에 냉각 답이 돌아오지 않는다. 그 둘을 갈라놓는 게 핵심이다.